- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Кога доставчиците на метални компоненти намаляват ефективността на автоматизираното сглобяване?
Производителите на автомобилни системи, марките за потребителска електроника и купувачите на промишлени шкафове EPC често се сблъскват с четири скъпо струващи пречки, когато си сътрудничат с непрофесионални доставчици на огъване на ламарина: неконтролираното пружиниране и нестабилните ъгли на огъване създават масивна ръчна корекционна работа на автоматизирани поточни линии; доставчици без насоки за проектиране на DFM оставят скрити структурни дефекти в ранните етапи на чертане; разпръснатите фабрики за огъване, обработка на повърхности и тестване прекъсват веригите за проследяване на партидите и забавят одитите на заводите в чужбина; нискокачествените инструменти за щанцоване драскат повърхностите на частите и повишават процента на отхвърляне на крайния продукт. Lijingda интегрира CNC огъване, професионално инженерство на процеси и проверка на качеството на пълна партида под един покрив на фабриката, като заключва ±0,5° ултрастегната толерантност на огъване, като същевременно предоставя услуга за ранна оптимизация на дизайна, елиминира преработването на монтажа, загубите от дефекти в дизайна и стагнацията на одита за трансгранични купувачи на метални компоненти.
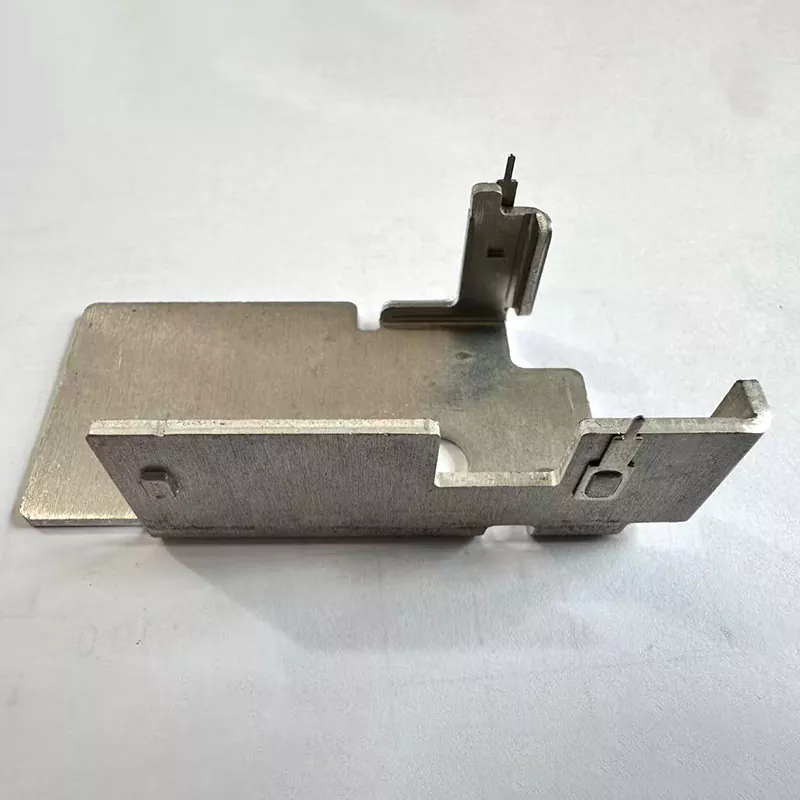
1. CNC динамична пружинна компенсация стабилизира толеранса на ъгъла за безпилотен монтаж
На обикновеното оборудване за огъване липсват алгоритми за компенсиране на пружинното връщане на материала в реално време; различни листове от стомана, алуминиева сплав генерират непостоянен еластичен отскок след формоване, което прави ъглите на огъване да се отклоняват над ±1°. По време на автоматичното сглобяване на робота, неправилно подравнените огънати скоби не могат да се заключат в съответстващи приспособления, което принуждава фабриките да назначават допълнителни работници за ръчно подрязване и рязане на дневния производствен капацитет. Lijing оборудва изцяло цифрови машини за огъване с ЦПУ със специфични за материала модули за калибриране на отскок, предварително задаване на компенсационни параметри за заготовки от неръждаема стомана, студено валцована стомана и алуминий. Данните от инспекцията на масовото производство потвърждават, че всички завършени огъващи се части поддържат ъглов толеранс в рамките на ±0,5°, идеално отговаряйки на стандартите за позициониране на високоскоростна безпилотна монтажна станция и намалявайки труда при преработване на монтажа с над 60%.
2. Старши инженери на DFM елиминират скритите дефекти при огъване на етапа на преглед на чертежа
Повечето доставчици за обработка на метали изпълняват само чертежи, както са представени, без професионална оценка на процеса; неразумният радиус на огъване, твърде тесният фланец и дизайнът с посока на зърното предизвикват напукване, набръчкване след масово производство, принуждавайки клиентите да отварят отново форми и да прекратяват циклите на доставка на компоненти. Екипът на фабриката от старши инженери по ламарина извършва безплатна DFM оптимизация за всички RFQ, коригирайки оформлението на огъване, размера на заготовката и преходния радиан въз основа на пластичността на материала преди официалното производство на формата. Ранната намеса в дизайна избягва ревизията на матрицата след производството и загубите при забавяне на поръчката, като значително съкращава цикъла на итерация на проби от нови продукти за автомобилни и електронни екипи за научноизследователска и развойна дейност.
3. Пълното производство в затворен цикъл реализира пълни файлове за проследяване на партиден материал
Децентрализираното възлагане на външни изпълнители на огъване, полиране и нанасяне на покритие прави невъзможно интегрирането на необработени MTC сертификати, записи на процеса на огъване и завършени данни от инспекции в унифицирани архиви на партиди. Европейските и северноамериканските одитори на марката ще преустановят прегледите на квалификацията на доставчиците без пълни документи за проследяване. Всяка партида от огъващи части на Lijingda записва номера на пещта за необработена стомана, CNC регистрационни файлове на параметрите на огъване и окончателни отчети за изпитване на размери, съставяйки пълни пакети от документи за проверка на английски заедно с пратки. Интегрираните данни за проследяване помагат на купувачите да преминат инспекция на фабрика от трета страна без допълнителни разходи за тестване на материали.
4. Полирани специални матрици избягват скрап от повърхностни драскотини след огъване
Износените, неполирани общи матрици оставят дълбоки вдлъбнатини и следи от надраскване върху повърхностите на частите по време на огъване; надраскани скоби и рамки на шасито не преминават проверка на външния вид за висок клас електронни и автомобилни готови стоки, създавайки високи разходи за партиден скрап. Всички щанци за огъване и V-образни матрици приемат обработка с огледално полиране преди официалното производство, добавяйки подвижен защитен филм върху контактните повърхности, за да елиминират следите от триене. Дори тънките декоративни алуминиеви компоненти за огъване поддържат гладки повърхности без драскотини без процедури за вторично полиране, намалявайки разходите за обработка на повърхността след обработката за OEM производителите.
5. Съчетаването на много сплави балансира леката структура и механичната твърдост
Единичен универсален листов материал не може да задоволи диференцираните изисквания за натоварване на тънките електронни радиатори и тежките скоби на шасито на автомобила. Твърде дебелите плочи увеличават теглото на целия продукт, докато тънките листове се деформират лесно при продължителни вибрационни натоварвания. Фабриката разпределя целеви метални заготовки според параметрите на натоварване на клиента: тънък алуминий за електронни рамки за разсейване на топлината, средно студено валцована стомана за опори на шкафове, дебела неръждаема стомана за структурни скоби на превозни средства. Дизайнът с оптимизирана дебелина на листа запазва достатъчна якост на огъване, като същевременно реализира олекотени продуктови цели, намалявайки общите разходи за материали за крайния продукт за марки оборудване.
6. Еднократното огъване и последваща обработка съкращава цикъла на доставка на трансгранични поръчки
Доставчици, които предоставят само огънати полуготови продукти, принуждават купувачите да предоставят услуги за покритие, прахово боядисване и премахване на ръбове отделно от сервизи на трети страни, удължавайки общото време за изпълнение на поръчката с над 10 работни дни. Lijingda вътрешно интегрира производствени линии за огъване, премахване на мустаци, пясъкоструене и многотипови повърхностни покрития, завършвайки всички обработващи връзки в един завод без външен аутсорсинг. Унифицираният производствен график ускорява доставката на групови поръчки, като помага на OEM марките да съхраняват метални компоненти преди сезонните скокове на производството.